লিফ স্প্রিং উৎপাদন প্রক্রিয়া নির্দেশিকা—বাম্পার স্পেসার লাগানোর জন্য ছিদ্র করা (পর্ব ৪)
1. সংজ্ঞা:
স্প্রিং স্টিলের ফ্ল্যাট বারের উভয় প্রান্তে অ্যান্টি-স্কুইক প্যাড / বাম্পার স্পেসার লাগানোর জন্য নির্দিষ্ট স্থানে ছিদ্র করতে পাঞ্চিং সরঞ্জাম এবং টুলিং ফিক্সচার ব্যবহার করা হয়। সাধারণত, দুই ধরনের পাঞ্চিং প্রক্রিয়া রয়েছে: কোল্ড পাঞ্চিং এবং হট পাঞ্চিং।
2. আবেদন:
কিছু পাতায় চোখ-আবৃত আবরণ এবং অন্যান্য পাতা।
3. অপারেটিং পদ্ধতি:
৩.১. পাঞ্চ করার পূর্বে পরিদর্শন
ছিদ্র করার আগে, স্প্রিং ফ্ল্যাট বারের পূর্ববর্তী প্রক্রিয়ার পরিদর্শন যোগ্যতা চিহ্ন পরীক্ষা করুন, যা অবশ্যই যোগ্য হতে হবে। একই সাথে, স্প্রিং ফ্ল্যাট বারের স্পেসিফিকেশন পরীক্ষা করুন; শুধুমাত্র সেগুলি প্রক্রিয়ার প্রয়োজনীয়তা পূরণ করলেই ছিদ্র করার প্রক্রিয়া শুরু করার অনুমতি দেওয়া যেতে পারে।
নিচের চিত্র ১-এ দেখানো অনুযায়ী, স্প্রিং ফ্ল্যাট বারের প্রান্তে ডিম্বাকৃতির ছিদ্র করুন। কেন্দ্রের ছিদ্রের অবস্থান অনুযায়ী ছিদ্র করুন এবং L', B, a ও b-এর মাত্রা অনুসারে পজিশনিং টুলিং সামঞ্জস্য করুন।
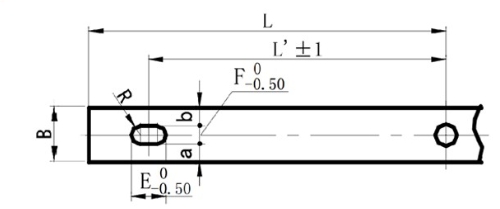
(চিত্র ১. প্রান্তীয় উপবৃত্তাকার ছিদ্র করার অবস্থান চিত্র)
নিচের চিত্র ২-এ দেখানো অনুযায়ী, স্প্রিং ফ্ল্যাট বারের প্রান্তগুলিতে বৃত্তাকার ছিদ্র করুন। কেন্দ্রের ছিদ্রের অবস্থান অনুযায়ী ছিদ্র করুন এবং L' ও B-এর মাত্রা অনুসারে পজিশনিং টুলিং সামঞ্জস্য করুন।
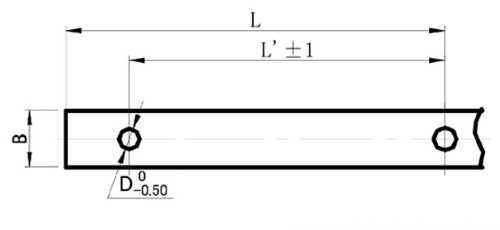
(চিত্র ২. প্রান্তে বৃত্তাকার ছিদ্র করার অবস্থান চিত্র)
৩.৩. কোল্ড পাঞ্চিং, হট পাঞ্চিং এবং ড্রিলিং নির্বাচন
৩.৩.১কোল্ড পাঞ্চিং এর প্রয়োগ:
১) যদি স্প্রিং ফ্ল্যাট বারের পুরুত্ব t<১৪ মিমি হয় এবং ছিদ্রের ব্যাস স্প্রিং স্টিল ফ্ল্যাট বারের পুরুত্ব t অপেক্ষা বেশি হয়, তবে কোল্ড পাঞ্চিং উপযুক্ত।
২) যদি স্প্রিং স্টিল ফ্ল্যাট বারের পুরুত্ব t≤9mm হয় এবং ছিদ্রটি উপবৃত্তাকার হয়, তবে কোল্ড পাঞ্চিং উপযুক্ত।
৩.৩.২. হট পাঞ্চিং ও ড্রিলিং-এর প্রয়োগসমূহ:
গরম ঘুষিঅথবা ড্রিলিং হোল ব্যবহার করা যেতে পারে স্প্রিং স্টিল ফ্ল্যাট বারের জন্য যা কোল্ড পাঞ্চিং হোলের জন্য উপযুক্ত নয়। চলাকালীনগরম ঘুষিউত্তাপের তাপমাত্রা ৭৫০ ~ ৮৫০ ℃-এর মধ্যে নিয়ন্ত্রণ করা হবে এবং স্টিলের ফ্ল্যাট বারটি গাঢ় লাল রঙের হবে।
ছিদ্র করার সময়, প্রথমে স্প্রিং স্টিলের ফ্ল্যাট বারের প্রথম টুকরোটি অবশ্যই পরিদর্শন করতে হবে। শুধুমাত্র এটি প্রথম পরিদর্শনে উত্তীর্ণ হলেই ব্যাপক উৎপাদন শুরু করা যাবে। অপারেশন চলাকালীন, পজিশনিং ডাই যাতে ঢিলা না হয়ে যায় এবং সরে না যায় সেদিকে বিশেষ মনোযোগ দিতে হবে, অন্যথায় পজিশনিংয়ের মাপ সহনশীলতার সীমা অতিক্রম করবে, যার ফলে ব্যাচের মধ্যে অযোগ্য পণ্য তৈরি হবে।
ছিদ্র করা স্প্রিং স্টিলের ফ্ল্যাট বারগুলো পরিপাটিভাবে স্তূপ করে রাখতে হবে। এগুলো যথেচ্ছভাবে রাখা নিষিদ্ধ, কারণ এতে পৃষ্ঠে দাগ পড়তে পারে। পরিদর্শন যোগ্যতা চিহ্নগুলো তৈরি করতে হবে এবং কাজের হস্তান্তর কার্ডগুলো লাগিয়ে দিতে হবে।
৪. পরিদর্শন মানদণ্ড:
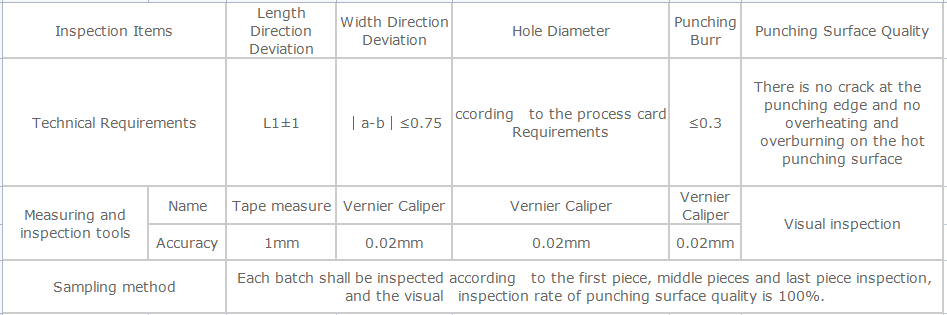
চিত্র ১ এবং চিত্র ২ অনুযায়ী ছিদ্র পরিমাপ করুন। ছিদ্র করা এবং ড্রিলিং পরিদর্শনের মানদণ্ড নিচের সারণি ১-এ দেখানো হয়েছে।
পোস্ট করার সময়: ২৭ মার্চ, ২০২৪


